


今日の最新の物質回収施設を歩いてみると、廃棄物処理コストの削減を求めるプレッシャーが明白に感じられます。工場管理者らは、埋め立て処分手数料の高騰と原材料価格の変動に注目している。最近の業界データは、局所的な材料処理への大規模な方向転換を示しています。メーカーは、サードパーティの請負業者にお金を払ってスクラップを引き取る代わりに、社内のリサイクルラインを統合して自社の生産廃棄物を再利用しています。環境コンプライアンスはますます厳しくなり、循環経済モデルはもはや単なる企業の流行語ではなく、産業運営にとって不可欠な生存戦略です。
この明らかな金銭的インセンティブにもかかわらず、適切なサイズ縮小装置の選択は依然として地雷原です。市場にはさまざまな粉砕機、造粒機、剪断機が溢れています。工場の現場に立って、不合格になったプラスチックの塊や分厚い木材の端材の山を見ているとき、間違った機械を選択すると、必然的に生産全体のボトルネックになってしまいます。ローター設計の不一致や不適切な駆動システムは、無限の詰まり、モーターの焼損、メンテナンス費用の発生につながり、投資収益率を損ないます。
営業の騒音を遮断するには、機器をエンジニアリングの観点から見る必要があります。このガイドでは、特定の過酷な作業向けに構築された精度重視のソリューションとしてのシングル ローター シュレッダー システムについて詳しく説明します。私たちはマーケティング用語を取り除き、実際の機構を調べ、そのせん断動作を他の一般的な機械と比較し、これが工場の床に適切な鉄かどうかを判断するための厳密で客観的な基準を提供します。
精密なサイジング: 内蔵の交換可能なスクリーンにより、厳密で予測可能な出力寸法が保証され、造粒機や押出機に供給する前の頼りになる選択肢となります。
コアメカニクス: このシステムは、刃先交換可能な切断ナイフを備えた高トルクの電動ローターと、かさばる材料を切断経路に送り込むインテリジェントな油圧プッシャーに依存しています。
理想的な素材: 重いプラスチックパージ、木材ブロック、紙ロール、高密度繊維などの厚く、固体で硬い廃棄物の流れのために特別に設計されています。
対 ダブル シャフト: ツイン シャフト マシンはサイズ制御を行わないと裂けてしまいます。シングルローター機械は、固定ステーターに対して切断およびフライス加工を行い、高剛性の材料に正確なサイジングを提供します。
メンテナンスの現実: 致命的なギアボックスの故障を防ぎ、トン/時間のスループットを維持するには、定期的なブレードの回転、正確なステーター クリアランスの維持、および作動油のチェックが必須です。
最も基本的なレベルでは、産業用 シングルシャフトシュレッダー は、硬化鋼ナイフで覆われた水平に取り付けられた 1 つの回転シリンダーを備えた強力な縮小機械です。これを巨大な電動フライスと考えてください。標準的な高速造粒機では即座に停止してしまう固形廃棄物のブロックを削り、削り、スライスするように設計されています。この機械は、大量でかさばる材料を単一の連続パスで扱いやすい均一な断片に分解します。
ここでの主なエンジニアリング目標は、正確な体積削減です。この機械は、ローターの下にある特殊な曲面スクリーンに材料を強制的に通すことにより、出力ピースが通常 10mm ~ 50mm の範囲の特定の寸法公差を満たすことを保証します。設備設計において、この機器は重要な移行点にあります。練炭プレスやプラスチック洗浄ラインなどの二次加工装置に一貫した供給サイズが絶対に必要な場合にこの機械を導入すると、下流のワークフローが枯渇したり詰まりが発生したりすることがなくなります。
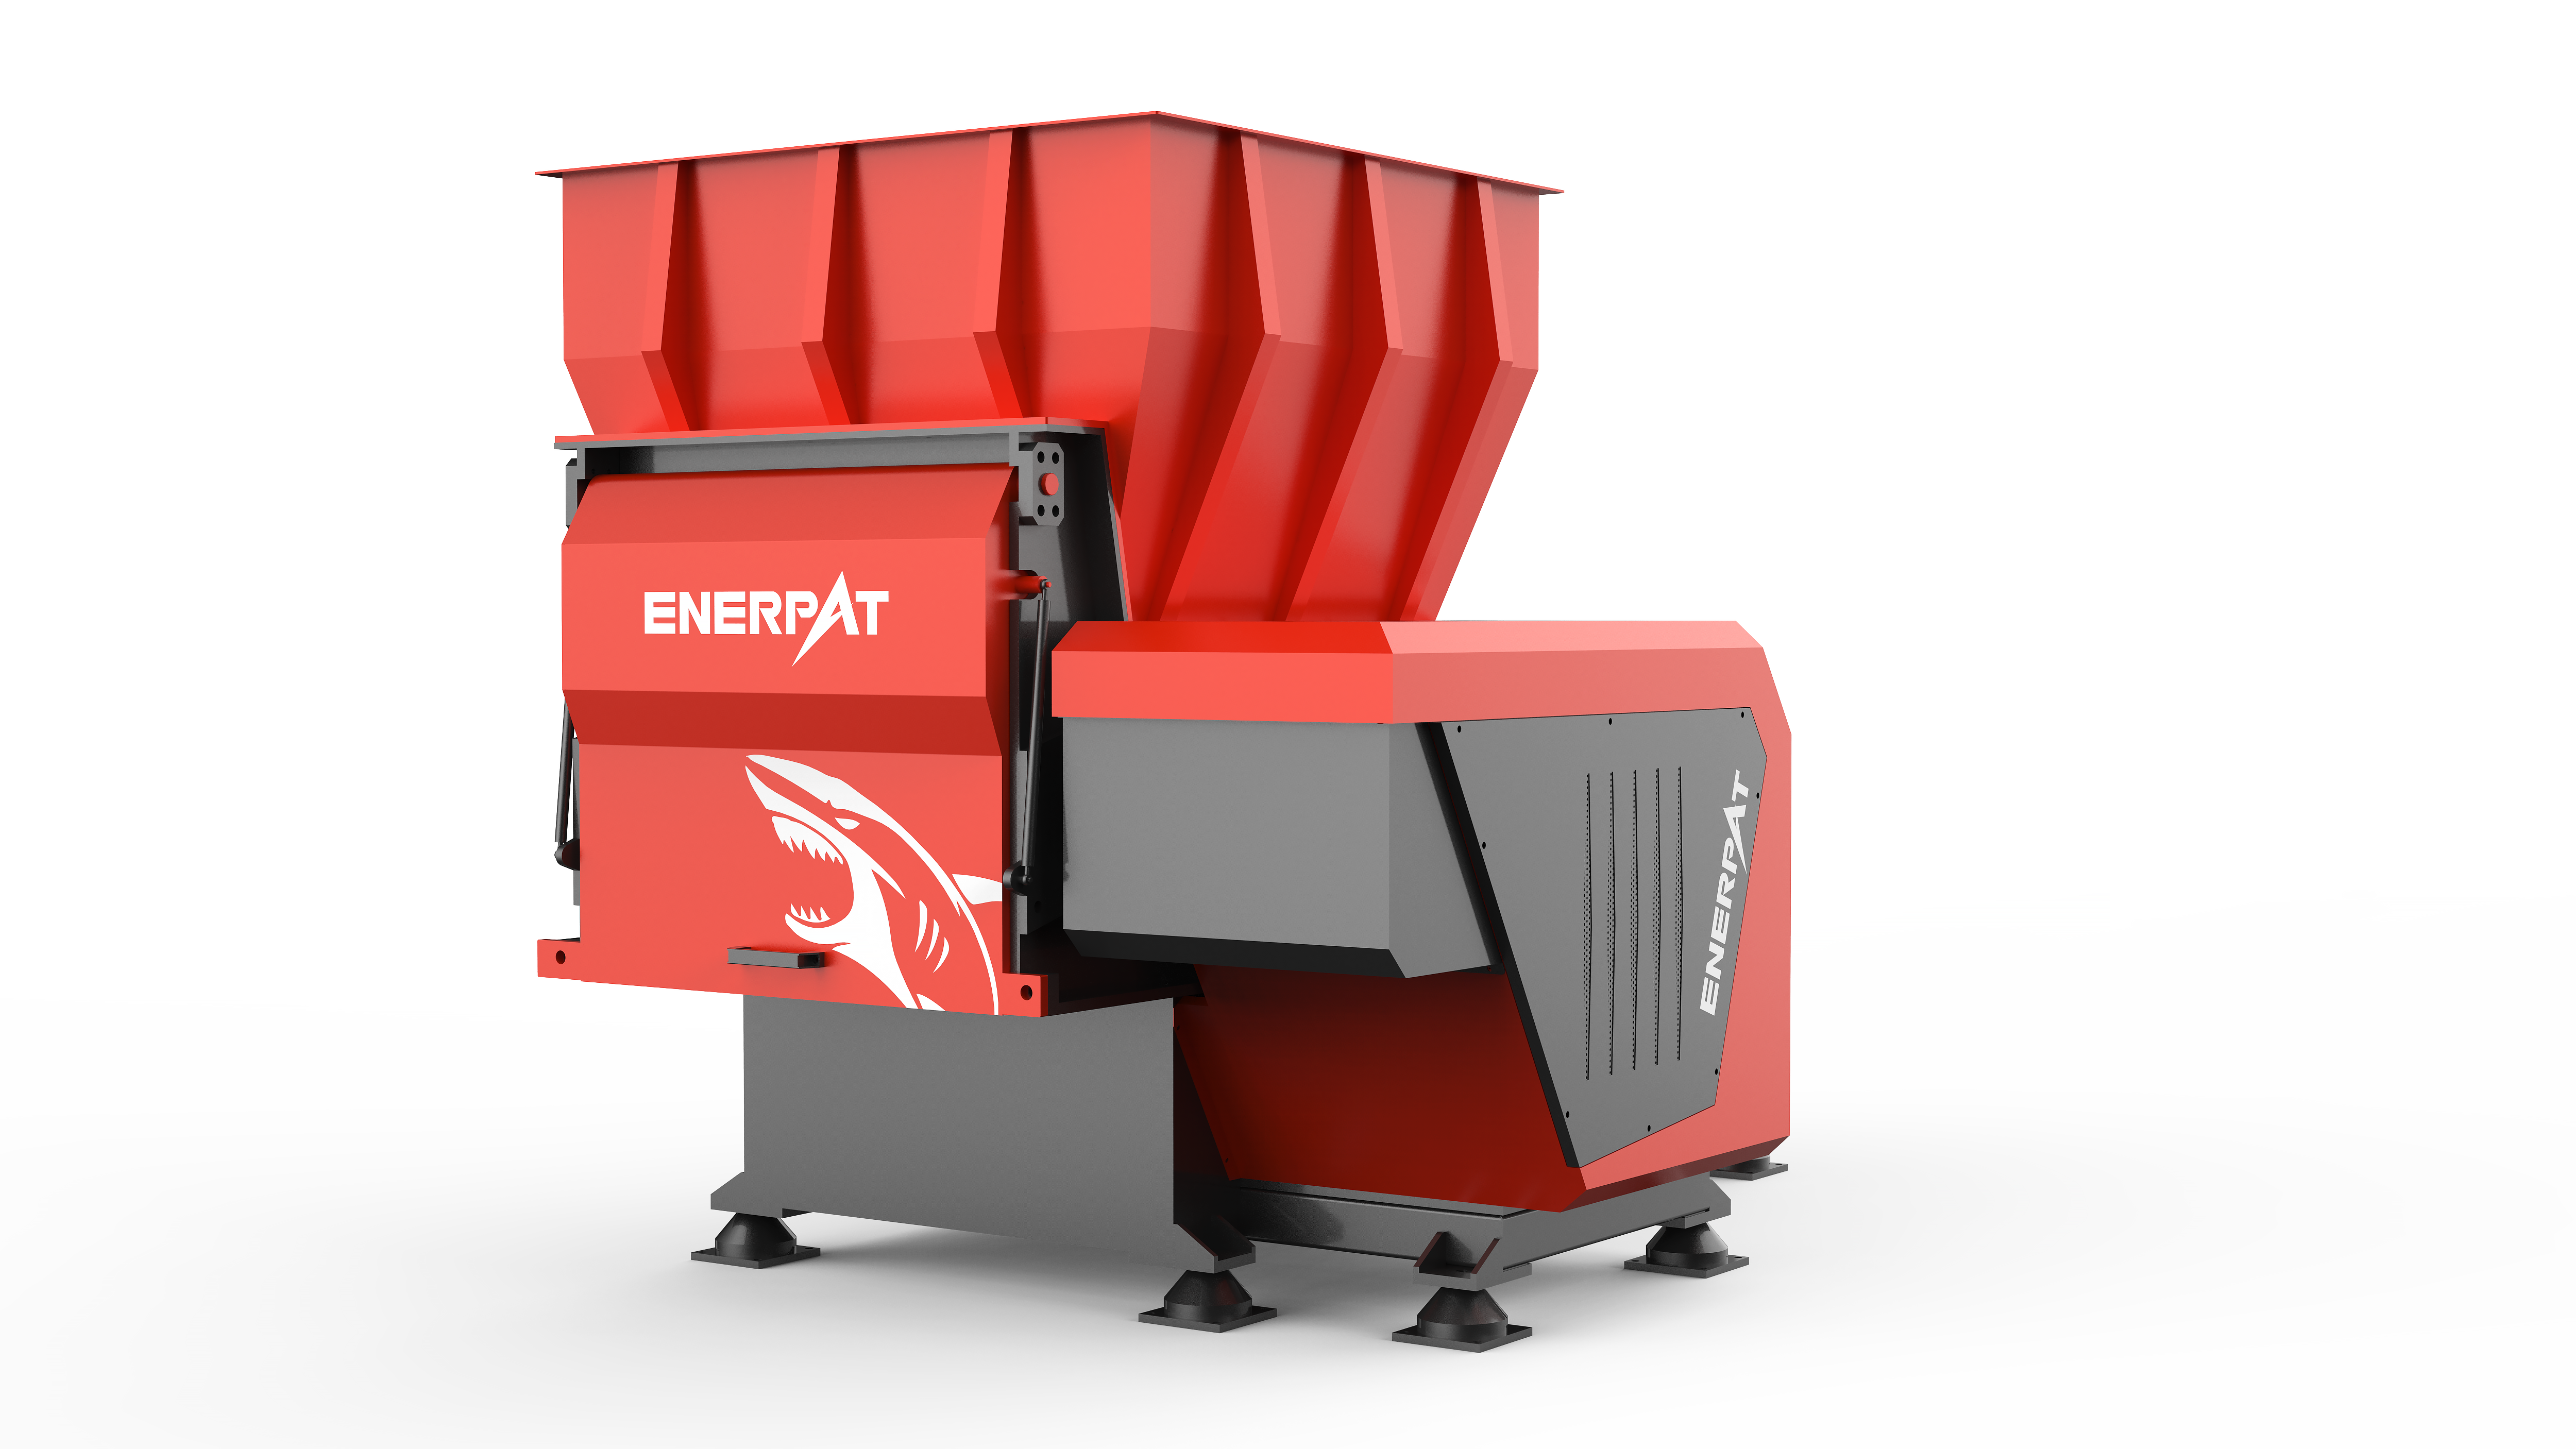
このマシンがどのようにしてこのような信頼性の高いスループットを実現しているのかを真に理解するには、内部を調べる必要があります。年中無休で稼働するマシンと毎週故障するマシンの違いは、4 つの同期されたコンポーネントのビルド品質にあります。
ソリッドスチールローターは動作の心臓部です。工業グレードのローターは多くの場合、直径が最大 400 mm で、固体ビレットから機械加工されます。これらには、通常 D2 や DC53 などの高摩耗工具鋼から鍛造された複数の回転ナイフが取り付けられています。これらのナイフは四角い凹面の形状をしているため、刃先交換が可能です。研磨プラスチックを噛んで片方の刃が鈍くなった場合、技術者はナイフのボルトを外し、新しい刃になるまで 90 度回転させて固定します。ローターブレードは、フレームに取り付けられた固定固定ナイフに対してしっかりとスライスします。これらの刃の間の隙間をわずか 0.2 mm に維持することで、クリーンでエネルギー効率の高い切断を実現します。
重力で材料を下に引っ張るツインシャフトユニットとは異なり、単一の滑らかなローターは平らで硬いプラスチックのブロックを簡単に掴むことができません。この解決策は、切断チャンバー内の頑丈な油圧ラムです。このプッシャーは廃棄物を回転ローターに水平に押し込みます。高度なユニットは、PLC 制御の負荷感知油圧装置を利用します。メインモーターが最大アンペア数制限に近づくと、ラムは自動的に数インチ後退します。このインテリジェントなフィードバック ループにより、モーターの失速が防止され、詰まったブロックをオペレーターが手動で取り除く必要がなくなります。
このコンポーネントは、機械を単純な破壊装置から精密なサイジング ツールに引き上げます。ローターの直下に取り付けられた頑丈なスチール製スクリーンは、厳格なゲートキーパーとして機能します。ナイフが材料を削ると、粒子が穴に向かって落ちます。破片が十分に小さい場合、それは抜け落ちます。それが大きすぎる場合は、ローターがそれを元の位置に戻して再度スライスします。この物理的なバリアにより、最終的な出力サイズが完全に保証されます。
この暴力的なプロセスを推進するには、かなりのパワーが必要です。これらの機械は、22kW から 160kW 以上の範囲の産業用電気モーターと特大の減速ギアボックスを組み合わせて使用します。このシステムはモーターの高速回転を巨大な低速トルクに変換し、通常ローターを 60 ~ 120 RPM の間で回転させます。この意図的な速度により、過度の摩擦熱を発生させることなく、固い木材やプラスチックのパージをきれいにスライスするのに必要な破砕剪断力が得られます。
実際には、運用ワークフローは高度に自動化されており、内部コントロール パネルによって厳しく監視されています。これは、フォークリフトが大量の廃棄物をホッパーに投入すると、まさに何が起こるかです。
サイクルは特大インフィードホッパーから始まります。プラントのレイアウトに応じて、材料は自動傾斜コンベアまたは直接ビンダンプを介して到着します。ホッパーは物理的な緩衝ゾーンとして機能し、混沌としたかさばる材料を安全に収容し、それを下向きのメイン切断チャンバーに送ります。
材料がローターの前に着地すると、油圧ラムが作動します。制御システムはメインモーターの消費電流を継続的に読み取ります。リアルタイムの抵抗に基づいて、ラムの押し込み圧力と速度を動的に調整します。これにより、重くて密度の高い塊が刃先にしっかりと押し付けられると同時に、軽量のアイテムが無害に飛び跳ねるのを防ぎます。
前進するラムと回転するローターの間に閉じ込められた廃棄物は、回転ブレードにぶつかります。材料は、はさみのような動作で固定ステーターブレードに向かってスライスされます。ローターは比較的ゆっくりと回転するため、硬いブロックを鈍い力で粉砕するのではなく、欠けたり削ったりするため、粉塵の発生が大幅に減少します。
重力により、新たに切断された断片がサイズ設定画面に引き下げられます。寸法公差を満たす材料が穴にシームレスに流れ込みます。これらの均一な破片は、アウトフィードコンベアベルトに落ちるか、空気圧抽出パイプに吸い込まれ、次のリサイクル段階に向けて完全に準備されます。
工場管理者は、優れた機械エンジニアリングを超えて、投資に対する財務上の収益を評価する必要があります。統合すると 産業用シングルシャフト破砕機をラインに 、収益を直接保護する厳しい運用上のメリットが得られます。
生産量は固定スチールスクリーンによって決定されるため、粒子サイズは非常に安定しています。リサイクルプラスチックペレットを製造するために押出機に供給する場合、均一な供給材料が極めて重要です。不規則な塊はフィードホッパー内で橋を架け、押出機のスクリューを枯渇させ、生産量の大幅な低下を引き起こします。正確なサイジングにより、このボトルネックは完全に解消されます。
適切に調整された機械は、大幅に異なる廃棄物の流れを処理できます。スクリーン サイズを交換したり、ラム圧力を調整したりするだけで、オペレーターは厚肉 PVC パイプの加工から密度の高い広葉樹パレットの加工に移行し、さらにしっかりと巻かれた紙ロールに移行できます。この柔軟性により、リサイクル センターは、現在市場で利益を上げているあらゆるスクラップ材料に迅速に適応できます。
500 RPM で回転する高速造粒機はジェット エンジンのような音を立て、危険な微粉塵の雲を生成します。対照的に、この装置の低速、高トルクの切断動作により、壊滅的な材料の粉砕が最小限に抑えられます。これにより、工場フロアの周囲騒音レベルが大幅に低下し、浮遊微粒子が最小限に抑えられ、労働安全衛生規制への準拠が強化されます。
バイヤーは、シングル ローターとツイン シャフト マシンのどちらを選択するかで悩むことがよくあります。どちらも材料のサイズを縮小しますが、機械原理はまったく異なります。廃棄物の流れに間違った機械を適用することは、高くつく間違いです。
エンジニアリング指標 | 一軸シュレッダー | 二軸シュレッダー |
|---|---|---|
1. 理想的な素材 | 厚くて硬いブロック、硬質プラスチック、木材、高密度の紙ロール。 | タイヤ、金属くず、電子機器廃棄物など、中空、かさばる、または高度に汚染された廃棄物。 |
2. サイズ管理 | 交換可能な下部スクリーンを使用して、正確な出力サイズを保証します。 | ブレード幅に基づいて、粗く不規則なストリップを生成します。画面なしで動作します。 |
3. カットアクション | 固定された固定刃に沿って材料をきれいに切断し、フライス加工します。 | 逆回転する 2 本のフック付きシャフトの間で材料を引っ張ることにより、材料を引き裂き、引き裂き、せん断します。 |
4. ローター速度 | 60 ~ 120 RPM の間で動作する中速で精密な切断を実現します。 | 15 ~ 30 RPM の間で非常に低速で動作し、大きな引き裂きトルクを優先します。 |
5. 送り機構 | 内部の油圧ラムを利用して材料をブレードに積極的に押し込みます。 | 自己給餌。ツインフックシャフトが材料を自然に掴んで下方に引っ張ります。 |
6. メンテナンスアクセス | 個々の四角いブレードはボルトで固定されており、技術者 1 人で簡単に回転できます。 | ブレード ディスクを保守するには、シャフト アレイ全体を分解し、重いものを持ち上げる必要があります。 |
7. プロセス効率 | 単一ステップで小さく均一な粒子を得るのに非常に効率的です。 | ほぼ常に、均一な最終サイズを達成するには、下流にセカンダリ マシンが必要です。 |
設備機器の選択は、最終的には機械の機能を特定の原材料および最終的な生産目標に適合させることによって決まります。運用が次のシナリオに適合する場合は、このテクノロジを強く検討する必要があります。
プラスチック製造: 厚い押出機のパージ、重い射出成形の不良塊、標準的な造粒機を壊してしまうような高密度の農業用フィルムのベールの回収に最適です。
木材処理: かさばる木製パレット、広葉樹端材、家具工場廃棄物をバイオマスボイラー用の均一な木材チップに変換するのに最適です。
紙と梱包材: 高密度のリジェクト紙ロールや複雑な段ボール梱包材の廃棄物を噛み砕くのに非常に効果的です。
代替燃料: セメント窯では効率的な燃焼のために厳密で一貫した粒子サイズが要求される、ごみ由来燃料および固形回収燃料の製造に不可欠です。
現在の高速造粒機では、供給材料が厚すぎて固すぎるため、駆動ベルトが停止したり破損したりすることがあります。
供給材料に大きすぎて不規則な塊が含まれているため、下流の自動練炭プレスが詰まり続けます。
厚さ 200 mm の巨大なプラスチック ブロックを、1 回の加工ステップで正確に 40 mm のピースまで縮小する必要があります。
重機は巨額の資本流出を意味します。厳格で妥協のないメンテナンス スケジュールを実施することが、その投資を保護する唯一の方法です。エンジニアリングの観点から見ると、これらの基本的なチェックを無視すると、壊滅的なダウンタイムが発生します。
回転ナイフは激しい打撃を受けます。四角いので、1 枚の刃で 4 回の寿命が得られます。オペレーターは毎週刃先を検査する必要があります。さらに、切れ味の悪いナイフを回転させるときは、ローターの座面ポケットをワイヤーブラシで完全にきれいにする必要があります。超硬ブレードの後ろに閉じ込められた単一仕様の圧縮粉塵が微振動を引き起こし、プラスチックの固体ブロックに当たった瞬間に新しい刃に亀裂が入ります。
回転ナイフと固定ステーターナイフの間の隙間を隙間ゲージで定期的にチェックする必要があります。ブレードが摩耗すると、このギャップは広がります。ギャップが広すぎると、材料の切断が停止し、引き裂きが始まります。これにより、モーターへの電気負荷が 2 倍になり、過剰な熱が発生して敏感なプラスチックが劣化します。
油圧ラムは時間当たりのトン数を決定します。メンテナンススタッフは、作動油レベルを監視し、冷却システムをチェックし、高圧ホースに漏れがないか検査する必要があります。ラムが押す圧力を失うと、ローターが機能不全に陥り、生産率が急落します。
特大自動調心ころ軸受と頑丈な減速ギアボックスには、潤滑スケジュールを厳守する必要があります。高温工業用グリースを使用し、金属削りくずのギアボックス オイルを定期的にサンプリングすることで、ベアリングの焼き付きを防ぎ、ドライブトレインの寿命を何年も延ばすことができます。
リサイクル プラントの信頼性は、機械の構造的完全性とメーカーのエンジニアリング系統に大きく依存します。ベンダーを評価するときは、販売パンフレットに目を通して、重い鉄に注目してください。
しっかりとガゼットが施された厚板スチールフレームで作られた機械を探してください。ハウジングは、固体プラスチックブロックを細断するときに発生する激しい振動を吸収できるほど頑丈でなければなりません。コンポーネントの調達を確認してください。継続的な負荷がかかると故障する汎用品ではなく、世界的に認められたブランドのプレミアムな電気コンタクタ、PLC、ベアリングが必要です。
まったく同じように動作する廃棄物ストリームは 2 つとありません。信頼できるメーカーでは、供給方法に基づいてホッパーの形状を指定できます。フィルム用のアグレッシブな V ローター アレイや無垢材用のフラット ローターなど、素材に合わせて厳密に最適化された特定のローター プロファイルを選択できる必要があります。
産業機械には最終的に摩耗部品が必要になります。消耗品のナイフ、スクリーンの信頼できる供給、および迅速な技術サポートへのアクセスは交渉の余地がありません。確立されたプロバイダーのなど 頑丈な一軸シュレッダー 、信頼できるソリューションを評価することは、プラントを 24 時間稼働し続けるために必要な製造品質とエンジニアリング精度の優れたベンチマークとして役立ちます。
シングルローター破砕システムは、現代の産業廃棄物回収に不可欠な資産です。高トルク低速ローター、負荷感知油圧装置、および制限されたサイズ設定スクリーンを組み合わせることで、このエンジニアリング設計は、粗い一次破砕機ではまったく達成できない、均一で予測可能な出力を保証します。
このテクノロジーを選択するかどうかは、最終的にはスクラップの物理密度と下流の機器の厳しい寸法要件によって決まります。厚くて硬い材料を扱い、押出機やボイラーに供給するために正確な粒子サイズが必要な場合、これはまさにその仕事に必要な機械です。
非効率な廃棄物処理によって運用マージンが圧迫されるのはやめましょう。時間をかけて、施設固有のスループットのニーズを評価してください。高性能 Enerpat 機器のラインナップをオンラインで調べ、セールス エンジニアに連絡してカスタム材料テストを手配してください。最も厳しいスクラップが完璧に処理されるのを確認することは、次の設備投資を行う前の究極の概念実証となります。
一般的には、いいえ。重金属、鋼板、エンジンブロックにはお勧めできません。ただし、アルミ缶、銅ケーブル、薄いアルミ押し出し材などの軽い非鉄金属を簡単に扱うことができます。重い金属スクラップの処理には、スチールの固い塊がシングルローターユニットのサイジングスクリーンを瞬時に破壊してしまうため、ダブルシャフトマシンの計り知れない引き裂きトルクが必要です。
交換頻度は、素材の摩耗性と毎日の使用時間によって決まります。回転刃は正方形で刃先交換可能なため、オペレータは新しいセットを購入する前に、刃を 90 度回転させて新しい刃を最大 4 回回転させることができます。きれいな木材を加工する場合、ローテーションの間に数か月かかる場合がありますが、ガラス入りプラスチックを細断する場合は、毎週の調整が必要になる場合があります。
ローターの直下に取り付けられた交換可能なスチール製スクリーンのおかげで、出力サイズは厳密に制御されます。通常、寸法の範囲は 10mm ~ 50mm です。機械のセットアップ時に正しいスクリーン穿孔直径を選択するだけで、最終的なサイズを決定できます。
これらは競合するテクノロジーではありません。これらは、処理ラインの一連のステップです。シュレッダーは、造粒機がすぐに停止したり壊れたりする可能性がある、巨大で頑丈な固体の塊の一次圧縮を処理します。次に、造粒機を第 2 の高速ステップとして使用して、事前に細断された破片を非常に細かくきれいなフレークにして押出成形します。
厚いゴムクローラ、鋼線の大量の束、重い鉄金属などの高弾性素材は、重大なリスクをもたらします。長くて高張力のワイヤーがローターに巻き付くとモーターが焼損する可能性があり、また重い鋼の塊はタングステンカーバイドのナイフを砕き、サイジングスクリーンを大きく曲げてしまいます。
消費電力は、機械のサイズと材料の密度に応じて大幅に異なります。軽量プラスチックを処理する小型ユニットでは、約 22kW ~ 37kW を消費する可能性があります。大量の押出機パージや広葉樹ブロックを噛み砕く頑丈な産業用モデルには、90kW から最大 160kW 以上の範囲の駆動モーターが使用されます。高度な PLC 制御は、動作中のアンペア数のスパイクを防止することでこれを最適化します。


